 8(800)201-90-41


 Дружба


 8(800)201-90-41

 18.09.2026
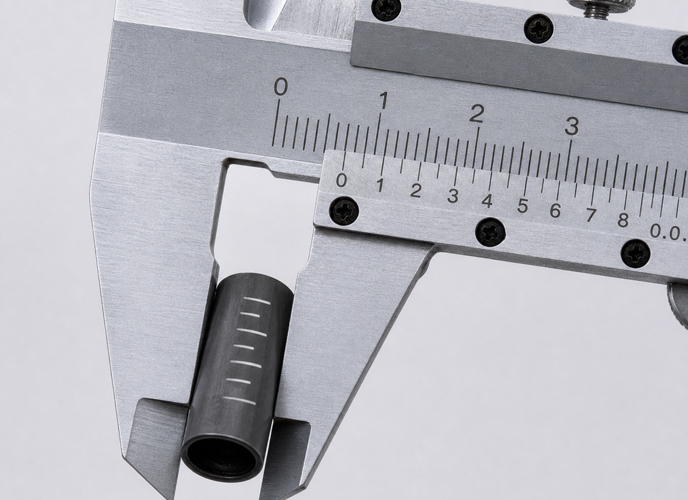
Поверка штангенциркуля: методика по ГОСТ 8.113-85, что проверяет метролог и как часто проводить
Штангенциркуль — один из самых востребованных инструментов линейных измерений на производстве, в лабораториях и ремонтных мастерских. Однако со временем его точность снижается: изнашиваются губки, появляется люфт рамки, загрязняется шкала. Чтобы быть уверенным в достоверности измерений, инструмент необходимо регулярно поверять. Разберём, что представляет собой поверка штангенциркуля, по какому документу она проводится и на что обращает внимание метролог.
Что такое поверка штангенциркуля и по какому документу она проводится
Поверка штангенциркуля — это совокупность операций, выполняемых аккредитованной метрологической службой с целью подтверждения соответствия средства измерений установленным метрологическим требованиям. Иными словами, метролог проверяет, действительно ли ваш инструмент показывает точные значения в пределах допускаемой погрешности.
Основной документ, регламентирующий процедуру — ГОСТ 8.113-85 «ГСИ. Штангенциркули. Методика поверки». Стандарт распространяется на штангенциркули по ГОСТ 166-80 и устанавливает методику их первичной и периодической поверок. Документ был утверждён в 1985 году и введён в действие с 1 января 1987 года, однако он действует до сих пор и активно применяется аккредитованными лабораториями.
Срок действия свидетельства о поверке зависит от межповерочного интервала (МПИ), установленного для конкретного типа средства измерений. Для штангенциркулей, внесённых в Госреестр СИ, МПИ обычно составляет 1 год. Это означает, что свидетельство о поверке будет действительно ровно год с даты проведения поверки.
Что проверяют при поверке
Метролог оценивает не только точность показаний, но и состояние всех элементов инструмента. Согласно ГОСТ 8.113-85, проверяются следующие характеристики:
Погрешность показаний — ключевой параметр. Метролог измеряет эталонные меры длины (концевые меры) в нескольких точках диапазона и сравнивает показания штангенциркуля с номиналом. Отклонение не должно превышать допуск для данного класса точности.
Износ губок — проверяется состояние измерительных поверхностей. Забоины, задиры, следы коррозии или критический износ приводят к непригодности инструмента.
Люфт рамки — оценивается плавность хода и наличие поперечного или продольного качания. Люфт напрямую влияет на воспроизводимость измерений.
Шероховатость измерительных поверхностей — проверяется с помощью профилометра или образцов шероховатости. Слишком грубая поверхность губок искажает результат.
Дефекты поверхностей — наличие сколов, трещин, отслоений шкалы или нониуса.
Дополнительно проверяются: длина вылета губок, размеры штрихов шкал, расстояние от кромки нониуса до поверхности штанги, отклонения от плоскостности и параллельности измерительных поверхностей.
Методика поверки по ГОСТ 8.113-85 (пошагово)
Процедура поверки включает несколько последовательных этапов.
-
Внешний осмотр. Метролог проверяет комплектность, отсутствие механических повреждений, состояние шкал, наличие маркировки и знаков предыдущей поверки. Инструмент должен быть чистым и сухим.
-
Опробование. Проверяется плавность перемещения рамки по штанге, работа фиксирующего винта, микрометрической подачи (если есть), а также нулевое положение. При сведённых губках нулевые штрихи штанги и нониуса должны совпадать.
-
Определение метрологических характеристик. Основной этап. С использованием концевых мер длины (эталонов) соответствующего разряда выполняются измерения в нескольких контрольных точках по всему диапазону. Проверяются:
-
длина вылета губок;
-
шероховатость измерительных поверхностей;
-
размеры штрихов шкал и перекрытие штрихов краем нониуса;
-
отклонение от плоскостности и прямолинейности губок;
-
отклонение от параллельности измерительных поверхностей.
5. Оформление результатов. При положительных результатах оформляется свидетельство о поверке и (или) наносится знак поверки. При отрицательных — выдаётся извещение о непригодности.
Межповерочный интервал
Межповерочный интервал — это период времени, в течение которого средство измерений признаётся пригодным без повторной поверки. Для штангенциркулей, внесённых в Федеральный информационный фонд по обеспечению единства измерений, МПИ обычно составляет 1 год. Это стандартный интервал для большинства механических и цифровых штангенциркулей.
Однако в отдельных случаях интервал может отличаться. Если инструмент применяется в сфере государственного регулирования (например, на опасных производствах или при учётных операциях), МПИ устанавливается при утверждении типа средства измерений и может быть иным. Также предприятие вправе самостоятельно установить более частую поверку, если условия эксплуатации интенсивные и погрешность «уплывает» быстрее.
Поверка или калибровка — в чём разница
С технической точки зрения поверка и калибровка схожи: обе процедуры предполагают сравнение показаний прибора с эталоном. Однако юридический статус у них принципиально разный.
Поверка — обязательная процедура для средств измерений, применяемых в сфере государственного регулирования обеспечения единства измерений. Она проводится только аккредитованными организациями, а результат удостоверяется свидетельством о поверке и знаком поверки. Поверка даёт бинарный ответ: «годен» или «не годен».
Калибровка — добровольная процедура. Её заказывают, когда нужна подробная информация о реальных метрологических характеристиках инструмента, а не просто подтверждение соответствия. По итогам калибровки вы получаете таблицу с фактическими значениями погрешности в каждой точке — эти данные можно учитывать в работе. Подробнее о различиях читайте в статье «чем поверка отличается от калибровки».
Какие документы выдают по итогам поверки
Если штангенциркуль успешно прошёл поверку, выдаётся свидетельство о поверке — официальный документ установленного образца. В нём указываются: наименование и тип средства измерений, заводской номер, данные о поверителе, дата поверки и дата, до которой свидетельство действительно.
Также на свидетельство наносится знак поверки — оттиск клейма поверителя или голографическая наклейка. Сведения о проведённой поверке передаются в ФГИС «Аршин», где их можно проверить по серийному номеру прибора.
Если инструмент не прошёл поверку, вместо свидетельства выдаётся извещение о непригодности. В этом случае использование штангенциркуля для ответственных измерений запрещено.
Частые вопросы
 18.09.2026
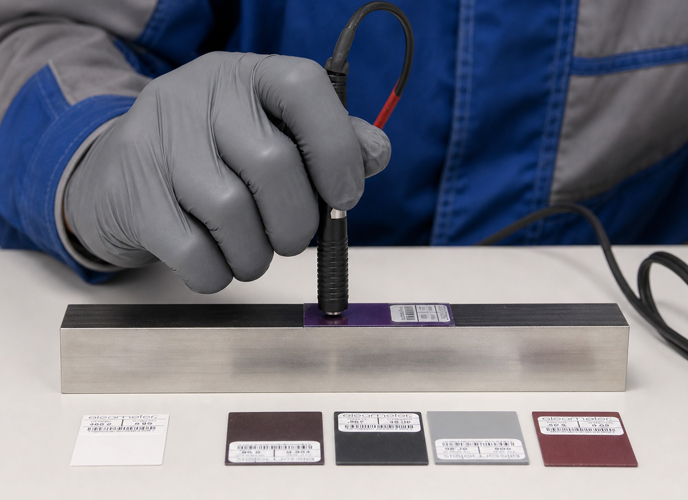
Поверка толщиномеров покрытий: магнитный, вихретоковый и ультразвуковой метод
Толщиномер покрытий — прибор, без которого сложно представить контроль качества в металлообработке, строительстве и гальваническом производстве. Он измеряет толщину лакокрасочных, гальванических, анодных и других покрытий на металлических и неметаллических основаниях. От точности этих измерений зависит, будет ли деталь соответствовать чертежу, прослужит ли антикоррозийное покрытие заявленный срок и не пойдёт ли продукция в брак.
Связанные услуги


Услуги по поверке – метрологический центр в Дружбе
8(800)201-90-418(800)101-93-73
771@metrotochka.ru
772@metrotochka.ru
область аккредитации: юридическое лицо, индивидуальный предприниматель, выполняющий работы и(или) оказывающий услуги в области обеспечения единства измерений.
