 8(800)201-90-41


 Беляная Гора


 8(800)201-90-41

 18.09.2026
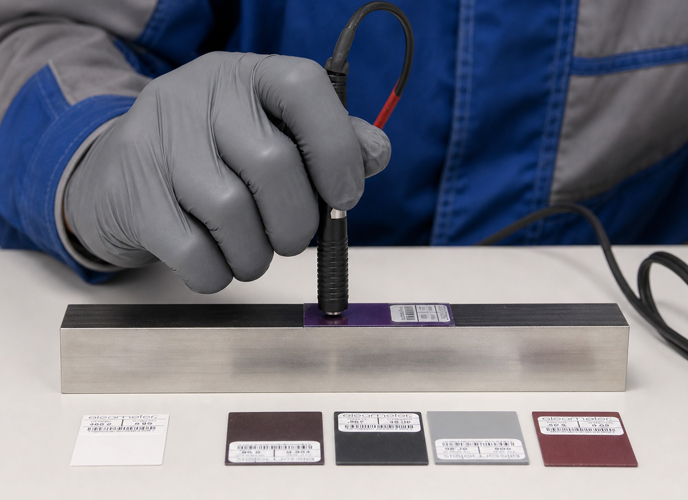
Поверка толщиномеров покрытий: магнитный, вихретоковый и ультразвуковой метод
Толщиномер покрытий — прибор, без которого сложно представить контроль качества в металлообработке, строительстве и гальваническом производстве. Он измеряет толщину лакокрасочных, гальванических, анодных и других покрытий на металлических и неметаллических основаниях. От точности этих измерений зависит, будет ли деталь соответствовать чертежу, прослужит ли антикоррозийное покрытие заявленный срок и не пойдёт ли продукция в брак.
Со временем точность прибора снижается: изнашивается датчик, меняются свойства электроники, накапливаются погрешности. Чтобы быть уверенным в результатах, толщиномер необходимо регулярно поверять. Разберём, какие типы толщиномеров существуют, как проходит их поверка и на что обращает внимание метролог.
Типы толщиномеров и принцип работы
Все толщиномеры покрытий делятся на три основные группы по физическому принципу действия.
Магнитные (магнитоиндукционные) толщиномеры работают на основе измерения силы притяжения магнита к ферромагнитному основанию. Чем толще немагнитное покрытие (краска, цинк, хром) на стали или железе, тем слабее магнитное поле, регистрируемое датчиком. Такие приборы применяются для измерения толщины неферромагнитных покрытий на ферромагнитных основаниях.
Вихретоковые (электромагнитные) толщиномеры создают в катушке датчика переменное электромагнитное поле, которое наводит вихревые токи в электропроводящем основании. Толщина непроводящего покрытия влияет на амплитуду и фазу этих токов. Метод подходит для измерения диэлектрических покрытий на немагнитных металлах (алюминий, медь, латунь) и для проводящих покрытий на изолирующих основаниях.
Ультразвуковые толщиномеры используют импульсный эхо-метод. Датчик излучает короткий ультразвуковой импульс, который проникает через покрытие и отражается от границы раздела «покрытие — основание». По времени прохождения импульса прибор рассчитывает толщину покрытия. Такие толщиномеры применяются для измерения толщины покрытий на металлических и неметаллических основаниях, когда другие методы не работают.
Подробнее о принципах работы различных типов толщиномеров читайте в нашей статье «Поверка толщиномеров: зачем она нужна и как проводится».
Как поверяется каждый тип
Поверка толщиномеров покрытий проводится в соответствии с ГОСТ 8.502-84 «ГСИ. Толщиномеры покрытий. Методы и средства поверки». Стандарт распространяется на толщиномеры металлических и неметаллических покрытий на металлических и неметаллических основаниях в диапазоне измерений толщины покрытия от 1 до 20 000 мкм.
Процедура поверки включает несколько этапов.
Внешний осмотр. Проверяется комплектность, отсутствие механических повреждений датчика и корпуса, наличие маркировки, работоспособность органов управления.
Опробование. Оценивается реакция прибора на эталонные меры, проверяется стабильность показаний, корректность работы программного обеспечения (для цифровых моделей).
Определение метрологических характеристик. Основной этап. Метролог использует эталонные меры толщины покрытий — специальные образцы с известной толщиной покрытия на определённом основании. В зависимости от типа прибора применяются разные наборы мер:
-
для магнитных толщиномеров — меры толщины покрытий МТ (рег. № 50316-12) или наборы мер «хром на стали»;
-
для вихретоковых — наборы мер «хром на латуни» или немагнитных токопроводящих покрытий на немагнитном основании;
-
для ультразвуковых — меры из комплекта Elcometer 990 (диапазон от 12 до 8000 мкм) или аналогичные наборы.
Метролог устанавливает датчик на меры с разной толщиной покрытия, охватывая весь диапазон измерений прибора, и фиксирует показания. Разница между номинальным значением меры и показанием толщиномера — это фактическая погрешность.
Оформление результатов. При положительных результатах оформляется свидетельство о поверке, сведения вносятся в ФГИС «Аршин». При отрицательных — выдаётся извещение о непригодности.
Общие принципы ультразвукового метода измерений, которые применяются и в ультразвуковых толщиномерах, подробно разобраны в статье «Поверка ультразвуковых расходомеров».
Допустимая погрешность
Допускаемая погрешность зависит от типа толщиномера, диапазона измерений и класса точности конкретной модели. Ниже приведены типичные значения для распространённых типов приборов.
Магнитные и вихретоковые толщиномеры (магнитоиндукционный/вихретоковый метод):
Для толщиномера ГРАДИЕНТ ТП-2000 (магнитный/вихретоковый) при диапазоне 0,010–2,0 мм допускаемая основная погрешность составляет ±(0,02h + 0,002) мм, где h — измеряемая толщина .
Для толщиномера TT210 (вихретоковый) при диапазоне 0–1250 мкм предел основной погрешности составляет ±(3%H + 1 мкм) для ферромагнитных оснований и ±(3%H + 1,5 мкм) для немагнитных .
Ультразвуковые толщиномеры:
Для толщиномера µPELT-ts при диапазоне измерений 10–1000 мкм пределы допускаемой абсолютной погрешности составляют ±(1,5 + 0,02h) мкм, где h — измеряемая толщина в мкм .
Общая закономерность: погрешность складывается из постоянной составляющей (абсолютная ошибка в микронах) и относительной (процент от измеряемой толщины). Чем ближе измеряемая толщина к нижней границе диапазона, тем выше относительный вклад постоянной составляющей.
Межповерочный интервал и документы
Для подавляющего большинства толщиномеров покрытий, внесённых в Федеральный информационный фонд по обеспечению единства измерений, межповерочный интервал (МПИ) составляет 1 год.
Это относится к толщиномерам разных типов: магнитным (Пондерус, МТ), вихретоковым (КОНСТАНТА К6П, PHYNIX), ультразвуковым (PosiTector 200, µPELT-ts) .
Срок свидетельства о поверке также составляет 1 год с даты проведения поверки. Для приборов, применяемых в сфере государственного регулирования (например, на опасных производственных объектах или при приёмо-сдаточных испытаниях продукции), поверка обязательна.
Документы по итогам поверки:
-
Свидетельство о поверке — официальный документ установленного образца с указанием даты поверки и срока действия;
-
Знак поверки — наносится на свидетельство (для некоторых моделей нанесение на корпус не предусмотрено);
-
Запись в ФГИС «Аршин» — электронный реестр, где можно проверить статус поверки по серийному номеру прибора.
Частые вопросы
Поверка — обязательная процедура для приборов, применяемых в сфере государственного регулирования. Она подтверждает соответствие прибора нормам («годен» или «не годен») и удостоверяется свидетельством. Калибровка — добровольная процедура, которая даёт точные значения погрешности в каждой точке диапазона, но не имеет юридической силы поверки. Если ваш толщиномер используется для внутреннего контроля качества и не подпадает под обязательную поверку, достаточно регулярной калибровки.
 18.09.2026
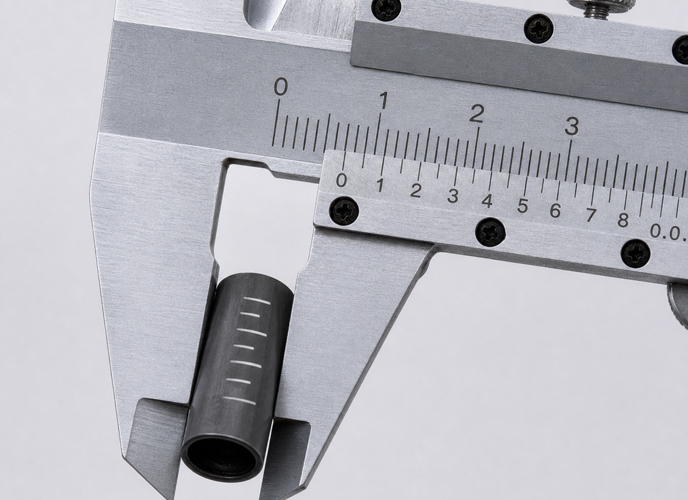
Поверка штангенциркуля: методика по ГОСТ 8.113-85, что проверяет метролог и как часто проводить
Штангенциркуль — один из самых востребованных инструментов линейных измерений на производстве, в лабораториях и ремонтных мастерских. Однако со временем его точность снижается: изнашиваются губки, появляется люфт рамки, загрязняется шкала. Чтобы быть уверенным в достоверности измерений, инструмент необходимо регулярно поверять. Разберём, что представляет собой поверка штангенциркуля, по какому документу она проводится и на что обращает внимание метролог.
 18.09.2026
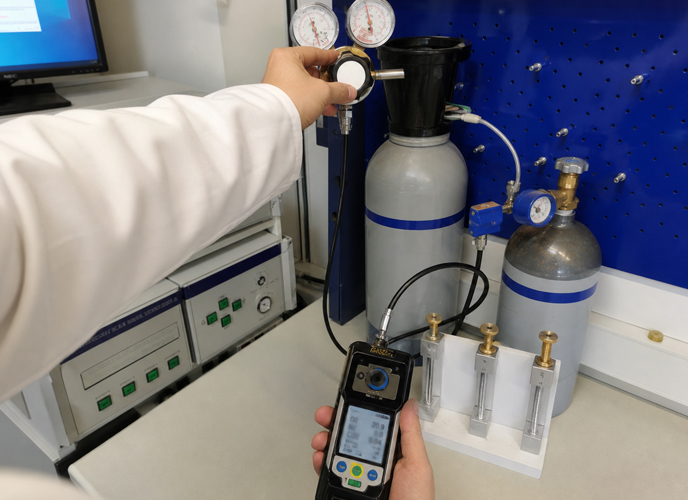
Поверка газоанализаторов на производстве: требования ОТ и ПБ, штрафы и ответственность
Газоанализатор на производстве — это не просто измерительный прибор. Это элемент системы безопасности, от показаний которого зависят жизни людей и сохранность оборудования. Прибор контролирует концентрацию опасных газов в воздухе рабочей зоны: метана, угарного газа, сероводорода, кислорода. Если он врёт — значит, персонал не получит предупреждение о надвигающейся угрозе. Именно поэтому поверка газоанализаторов — не бюрократическая формальность, а прямое требование промышленной безопасности.


Услуги по поверке – метрологический центр в Беляной Горе
8(800)201-90-418(800)101-93-73
771@metrotochka.ru
772@metrotochka.ru
область аккредитации: юридическое лицо, индивидуальный предприниматель, выполняющий работы и(или) оказывающий услуги в области обеспечения единства измерений.
